czego szukasz?
Niższa cena za kilogram nie zawsze oznacza niższy koszt pakowania gotowego tłumika. Przed wyborem między poduszką wygłuszającą do tłumika a luzem pakowanym materiałem wygłuszającym do tłumika, zdecyduj, które operacje powinna wykonywać Twoja linia montażowa, a które powinny być wykonane przez dostawcę materiałów pakowych.
Poduszka wygłuszająca zawiera określoną ilość włókna w uformowanym lub zamkniętym elemencie. Materiał pakowany luzem jest dostarczany bez tego gotowego kształtu i jest odmierzany oraz rozprowadzany podczas montażu. Poduszki mogą ograniczyć przygotowanie na linii produkcyjnej; materiał pakowany luzem pozwala monterowi kontrolować proces napełniania. Żaden z tych formatów nie jest automatycznie cichszy, bardziej odporny na ciepło ani bardziej ekonomiczny.
BSTFLEX oferuje poduszki wygłuszające do tłumików wraz z innymi materiałami wygłuszającymi do tłumików wydechowych i formatami dostaw. Poniższe porównanie jest przeznaczone dla producentów układów wydechowych wybierających metodę produkcji, a nie tylko kupujących materiał zamienny do jednego tłumika.
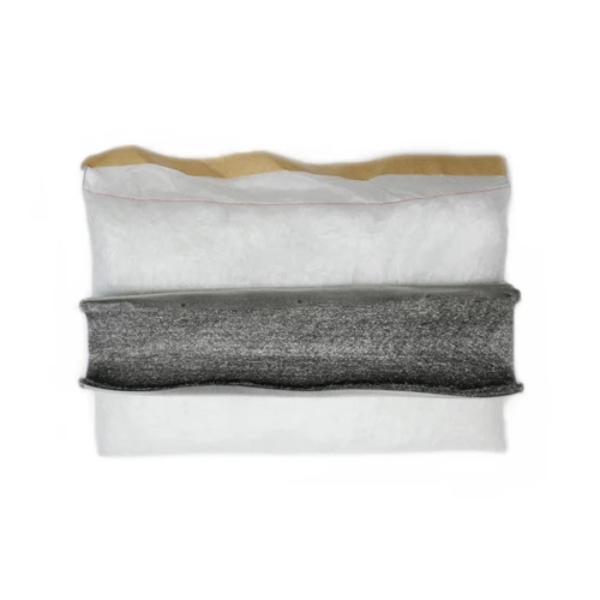
Poduszka opisuje formę elementu, a nie skład chemiczny włókna. Dwie poduszki wygłuszające do układów wydechowych mogą zawierać różne materiały, wykorzystywać różne warstwy zabezpieczające i wymagać różnych metod instalacji. Podobnie, materiał pakowany luzem opisuje stan dostawy, a nie konkretną klasę włókna.
Zatwierdzenie materiału należy rozpatrywać oddzielnie od decyzji o zakupie poduszki. Najpierw należy określić rodzaj włókna, konstrukcję i wymagania eksploatacyjne. Następnie należy ocenić, w jaki sposób ten zatwierdzony materiał powinien trafić na stanowisko montażowe.
Na przykład, BSTFLEX Włókno szklane do tłumików w formie rękawa z workiem z tkanej siatki szklanej wykorzystuje przędzę z włókna szklanego wewnątrz tkanej siatki szklanej. Jest to konkretna konstrukcja zamknięta, a nie specyfikacja, która ma zastosowanie do każdej poduszki lub worka wygłuszającego.
| Pytanie produkcyjne | Poduszka wygłuszająca | Materiał pakowany luzem |
|---|---|---|
| Kto ustala ilość dla każdego tłumika? | Dostawca może przygotować każdy element zgodnie z uzgodnioną wagą napełnienia. | Monter odmierza wsad za pomocą określonego procesu ważenia lub dozowania. |
| Co się dzieje, gdy zmienia się geometria tłumika? | Sprawdź, czy wymiary lub konstrukcja elementu wymagają rewizji. | Przejrzyj ilość napełnienia, metodę rozprowadzania i oprzyrządowanie dla zmienionej komory. |
| Co powinna weryfikować kontrola przychodząca? | Identyfikację części, wymiary, wagę napełnienia i szczegóły zabezpieczenia. | Identyfikację materiału, ilość netto i kompatybilność z procesem napełniania. |
| Co musi kontrolować operator? | Orientację, umieszczenie, dopasowanie i zamknięcie tłumika. | Odmierzoną ilość, rozprowadzenie, utrzymanie i zamknięcie tłumika. |
| Jak należy planować zapasy? | Według zatwierdzonego numeru części i obsługiwanych przez nią wariantów tłumików. | Według klasy materiału i zużycia, z oddzielnymi instrukcjami napełniania dla każdego tłumika. |
| Co potwierdza preferowany format? | Dopasowanie próbki, zmierzony czas montażu i walidację kompletnego tłumika. | Zdolność procesu napełniania, zmierzony czas cyklu i walidację kompletnego tłumika. |
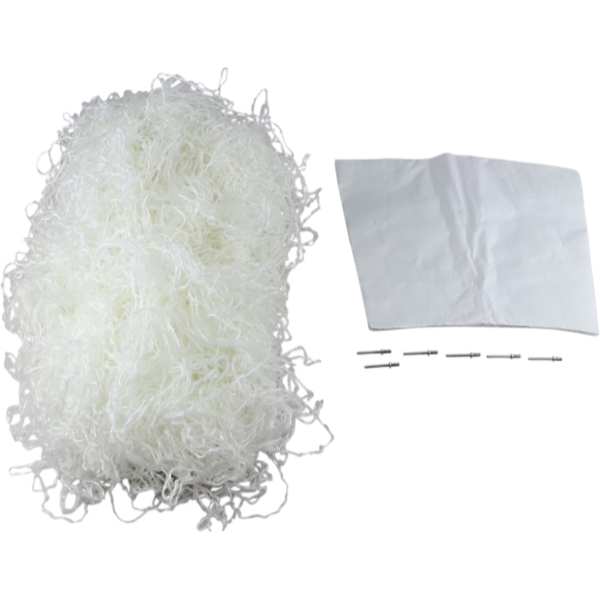
W przypadku, gdy jedno stanowisko obsługuje kilka konstrukcji tłumików, warto rozważyć użycie materiału sypkiego przed podjęciem decyzji o stosowaniu oddzielnej formatki dla każdego modelu. Ustal, czy jedno zatwierdzone włókno może być stosowane w tych konstrukcjach przy różnych ilościach napełnienia i instrukcjach pracy.
Ta elastyczność nadal wymaga kontroli. Przypisz każdemu modelowi odniesienie do materiału, suchą masę napełnienia i procedurę umieszczania. Ustna instrukcja, aby napełniać obudowę, aż będzie wydawać się twarda, nie jest powtarzalną specyfikacją zakupową ani produkcyjną.
A niestandardowa poduszka wypełniająca do tłumika jest warta przetestowania tam, gdzie operatorzy wielokrotnie ważą, układają lub przekształcają materiał dla tego samego komponentu. Poproś dostawcę o przeniesienie tych etapów przygotowawczych do dostarczanej części, a następnie zmierz, ile pracy pozostaje na stanowisku montażowym.
Nie zakładaj, że zakup poduszki eliminuje każdy etap przygotowawczy. Sprawdź, czy dostarczony komponent nadal wymaga przycinania, rolowania, mocowania lub oddzielnego wypełniania końcówek.
Bezpośrednie napełnianie włóknem to kolejna ścieżka produkcyjna. Niektóre systemy przetwarzają ciągły niedoprzęd na etapie napełniania, zamiast pobierać włókno sypkie z worków. Dlatego kompatybilność surowca i sprzętu musi być określona łącznie.
W przypadku fabryki ze sprawdzonym procesem napełniania, porównaj poduszkę z tym rzeczywistym procesem, a nie z niekontrolowanym przykładem napełniania ręcznego. Istotnym pytaniem jest, czy zmiana formatu dostaw poprawia mierzone wyniki linii.
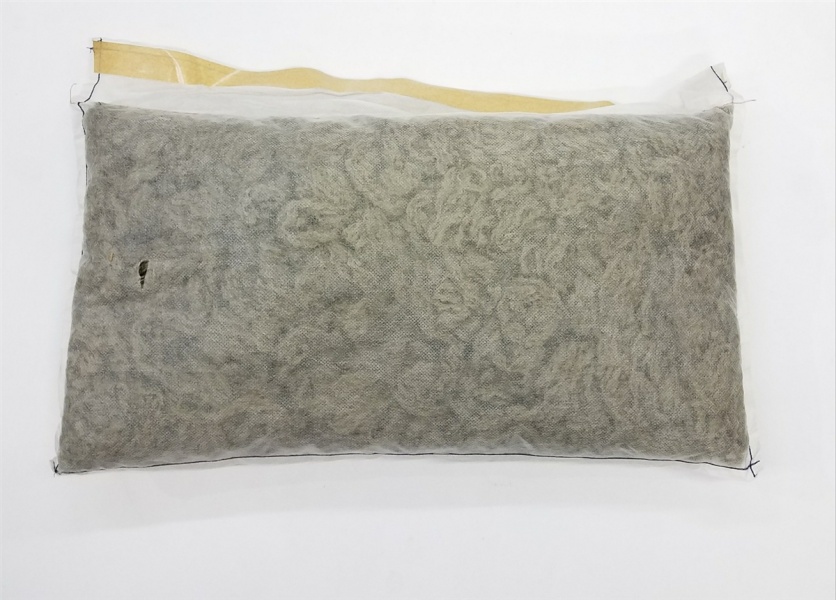
Wyceny jednej poduszki i jednego worka włókna nie można porównywać na podstawie liczby opakowań. Ustal ilość zatwierdzonego włókna akustycznego dostarczanego do każdego tłumika.
Sucha masa napełnienia włóknem to masa wsadu włókna akustycznego. Masa gotowego komponentu obejmuje również osłonę, szwy i inne wbudowane części. Masa wysyłkowa obejmuje opakowanie. Określ, którego pomiaru używa rysunek i protokół kontroli.
Dla określonej wnęki wypełnionej włóknem, średnia gęstość instalacji jest obliczana jako:
Średnia gęstość zainstalowanego włókna = sucha masa włókna / objętość netto przypisana do tego włókna.
Używaj spójnych jednostek, takich jak gramy i centymetry sześcienne. Wyklucz przestrzeń przypisaną do rdzenia, metalowych wkładek i innych oddzielnych komponentów. Nie obliczaj gęstości instalacji na podstawie wymiarów zewnętrznych skompresowanego worka transportowego.
Ta średnia jest kontrolą ilościową, a nie dowodem równomiernego rozkładu. Dwa zespoły mogą zawierać tę samą masę włókna w tej samej nominalnej objętości, umieszczając to włókno w różny sposób. Zweryfikuj zarówno ilość, jak i jej rozmieszczenie.
Dostarcz geometrię wewnętrznej obudowy, średnicę zewnętrzną rdzenia, efektywną długość pakowania oraz wszelkie sekcje stopniowane lub przesunięte. Pokaż również, jak zamyka się tłumik. Owijanie rdzenia przed włożeniem go do obudowy to inna operacja montażowa niż umieszczanie materiału w otwartej obudowie przed zamknięciem.
W przypadku próbki poduszki sprawdź szwy, zakładki, luzy końcowe i wszelkie oddzielne elementy wypełniające końcówki. Potwierdź, że komponent można umieścić bez otwierania jego opakowania lub wpychania materiału w niezamierzone miejsce.
W przypadku wypełnienia sypkiego sprawdź dostęp do każdej części wnęki i określ, w jaki sposób operatorzy lub sprzęt rozprowadzają wsad. Nieregularna obudowa sama w sobie nie jest powodem do odrzucenia niestandardowej formatki lub automatycznego wyboru materiału sypkiego.
Zapytaj, czy określone wymiary poduszki są mierzone w stanie rozluźnionym, skompresowanym do dostawy czy zainstalowanym. Są to różne warunki pomiarowe i nie powinny mieć nieokreślonej tolerancji.
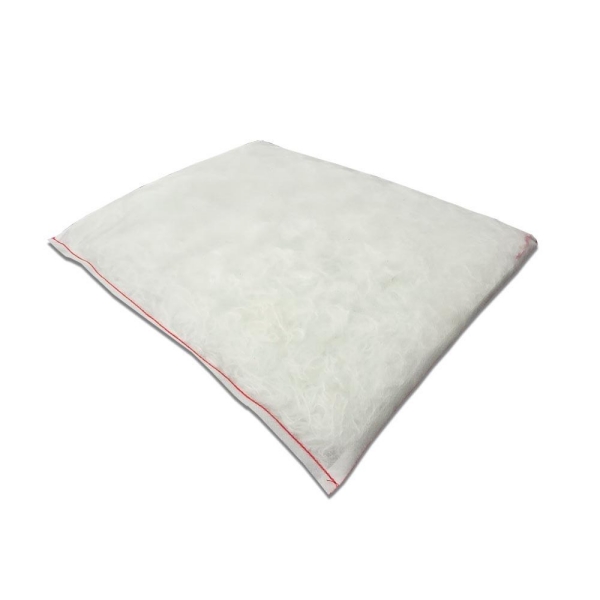
Zidentyfikuj cel każdej osłony, szwu, kleju lub warstwy podtrzymującej. Zapytaj, które elementy pozostają w użyciu, które są usuwane podczas instalacji i czy którekolwiek z nich są zaprojektowane tak, aby uwolnić się podczas wstępnego nagrzewania. Postępuj zgodnie z instrukcjami dla zatwierdzonej konstrukcji, zamiast stosować jedną metodę instalacji do wszystkich poduszek.
Zachowaj wszelkie metalowe wkładki po stronie rdzenia lub siatki podtrzymujące jako oddzielne w specyfikacji. Komponent, który utrzymuje włókno razem podczas obsługi, nie powinien być automatycznie akceptowany jako zamiennik istniejącej warstwy ochronnej.
Podobnie, przejście z wypełnienia sypkiego na poduszkę nie ustanawia nowej klasy temperaturowej, redukcji hałasu ani interwału serwisowego. Wyniki te muszą zostać ocenione dla materiału i pełnej konfiguracji tłumika.
Użyj spójnego porównania kosztów produkcji dla obu opcji:
Koszt związany z pakowaniem na zaakceptowany tłumik = całkowity koszt związany z pakowaniem dla partii produkcyjnej / liczba zaakceptowanych tłumików w tej partii.
Uwzględnij zakupione opakowania, fracht, przygotowanie i robociznę montażową, odpowiednie koszty sprzętu, kontrolę, obsługę i przeróbki związane z pakowaniem. Uwzględniaj odpady w sposób spójny, nie licząc tej samej straty materiału dwukrotnie. W przypadku nowego formatu zarejestruj również opracowanie próbki oraz wszelkie koszty dedykowanego oprzyrządowania lub konfiguracji.
Poduszka jest ekonomicznie korzystniejsza tylko wtedy, gdy jej całkowity koszt i zweryfikowana wydajność uzasadniają zakup. Wypełnienie sypkie pozostaje rozsądną opcją, gdy istniejący proces spełnia wymagane cele jakościowe i kosztowe. Żaden z tych wniosków nie może zostać ustalony wyłącznie na podstawie ceny za kilogram podanej przez dostawcę.
Zmierz czas obu metod na tym samym stanowisku, używając tych samych punktów startowych i końcowych. Uwzględnij otwieranie opakowań, ważenie tam, gdzie jest to wymagane, przygotowanie materiału, dopasowanie go, zamknięcie zespołu i uprzątnięcie stanowiska. Nie porównuj tylko kilku sekund spędzonych na wkładaniu wypełnienia.
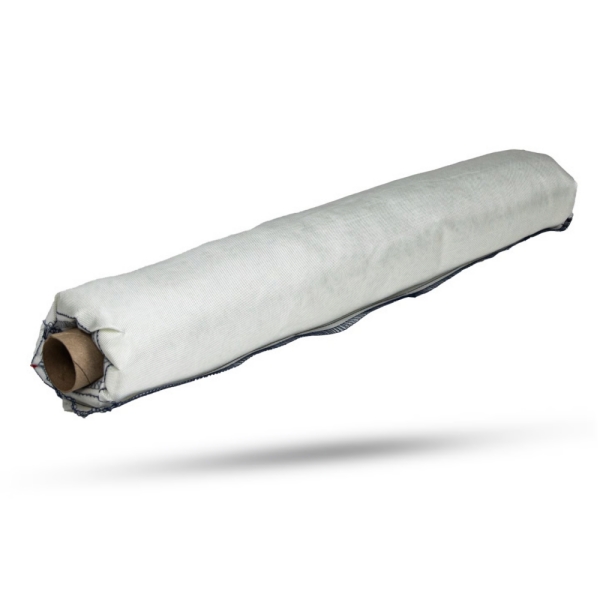
Aby wyizolować wpływ formatu dostawy, należy zachować spójność zatwierdzonego gatunku włókna, docelowej masy wypełnienia, geometrii tłumika i warstw od strony rdzenia, o ile pozwalają na to konstrukcje. Należy odnotować wszelkie nieuniknione różnice.
Jeśli proponowana poduszka wykorzystuje inne włókno lub układ warstw, należy traktować ją jako inny projekt wypełnienia, a nie tylko zmianę opakowania. Może to wymagać innej zatwierdzonej ilości wypełnienia; wymuszanie tej samej masy dla obu opcji nie jest automatycznie sprawiedliwym porównaniem.
Należy użyć protokołu zatwierdzenia próbki obejmującego identyfikację komponentu, masę suchego wypełnienia, dopasowanie montażowe, czas montażu i zaobserwowany rozkład. Należy porównać dźwięk w tych samych udokumentowanych warunkach testowych i sprawdzić retencję po uzgodnionej próbie eksploatacyjnej.
Jeden udany montaż stanowi punkt wyjścia. Przed złożeniem kolejnych zamówień należy uzgodnić rewizję rysunku, limity akceptacji, metodę kontroli i wymagania dotyczące pakowania.
| Pozycja RFQ | Informacje do dostarczenia |
|---|---|
| Konstrukcja tłumika | Rewizja rysunku, wymiary wewnętrzne powłoki, rozmiar rdzenia, długość wypełnienia i dostęp montażowy. |
| Zatwierdzony materiał | Specyfikacja włókna, istniejące wykładziny i warunki pracy, ze wskazaniem miejsc pomiaru temperatury. |
| Ilość wypełnienia | Masa suchego włókna lub zatwierdzona gęstość instalacji, plus rozróżnienie między masą wypełnienia a całkowitą masą komponentu. |
| Obecny proces | Wypełnianie ręczne, wypełnianie bezpośrednie, owijanie lub instalacja preformy; należy uwzględnić problem, który proponowana zmiana ma rozwiązać. |
| Wymagany stan dostawy | Materiał luzem, odważone porcje, poduszka, rękaw lub inny niestandardowy komponent, z określonymi warunkami pomiaru i pakowania. |
| Wielkości projektu | Ilość prototypowa, wielkość zamówienia, oczekiwany popyt i liczba wariantów tłumika. |
| Wymagania dotyczące zatwierdzenia | Referencje próbek, kontrole dopasowania, uzgodniona ocena wydajności i kryteria akceptacji produkcji. |
BSTFLEX wspiera rozwój oparty na rysunkach i próbkach dla niestandardowych wypełnień tłumików OEM. Należy określić, czy wniosek dotyczy odtworzenia zatwierdzonego komponentu, porównania formatów dostaw czy opracowania nowego projektu wypełnienia.
Może być odpowiednie, pod warunkiem że materiał, zmierzona ilość i metoda wypełniania są zatwierdzone dla danego tłumika. Należy określić wymagane kontrole produkcyjne, zamiast odrzucać materiał tylko dlatego, że nie jest dostarczany jako gotowa poduszka.
Nie należy zakładać poprawy na podstawie nazwy formatu. Należy porównać rzeczywiste włókno, zainstalowaną ilość, rozkład i kompletny tłumik w tych samych warunkach testowych.
Należy stosować wyłącznie metodę przycinania na wymiar zatwierdzoną dla danej konstrukcji. Przecięcie zamkniętego komponentu może otworzyć osłonę lub usunąć część zamierzonego ładunku włókna. W przypadku powtarzalnej produkcji należy zażądać prawidłowych wymiarów końcowych, zamiast pozostawiać niezweryfikowane przycinanie operatorowi montażu.
Oba są możliwymi formami wypełnienia zamkniętego, ale ich geometria, osłona i specyfikacja wypełnienia mogą się różnić. Należy porównać rysunek i zestawienie materiałów, a nie tylko nazwy produktów.
Oceń poduszkę wypełniającą, gdy potrzebujesz, aby dostawca dostarczył określony ładunek włókna w komponencie dopasowanym do tłumika. Oceń wypełnienie luzem, gdy Twój proces produkcyjny jest wyposażony w urządzenia do spójnego odmierzania, rozprowadzania i utrzymywania zatwierdzonego materiału.
W przypadku projektu opartego na poduszkach, zacznij od BSTFLEX Muffler Packing Pillow i podaj wymagany materiał, wymiary oraz warunki montażu. Aby uzyskać szersze porównanie formatów, prześlij aktualną specyfikację wypełnienia, rysunek tłumika, wymagania dotyczące próbek i oczekiwaną wielkość zamówienia.
No.10, Chuangxin North Road, Nanshan Park, Ningguo Economic and Technological Development Zone, Ningguo City, Anhui Province, China
tel/Whatsapp : 0086-15856303740
e-mail : sales@bstbraidedsleeve.com
Skype : vanesa-cheng