czego szukasz?
Czysty arkusz osłony termicznej ze stali nierdzewnej może pasować do swojego płaskiego rysunku, a mimo to wymagać przeróbki po uformowaniu. Kołnierz może znajdować się zbyt wysoko, otwór może nie trafiać w swój wspornik lub niedokończona krawędź może być skierowana w stronę okablowania, które osłona ma chronić. Problemy te powinny zostać uwzględnione w planie produkcji, zanim zostanie wycięta pierwsza partia produkcyjna.
Podczas pracy z folią ze stali nierdzewnej na osłony termiczne należy opracować pusty wykrojnik, sekwencję formowania i obróbkę krawędzi jako całość. Należy zweryfikować metodę cięcia na rzeczywistym materiale tłoczonym, sprawdzić kształt po zdjęciu z narzędzia i skontrolować obszary mocowania w stanie wykończonym.
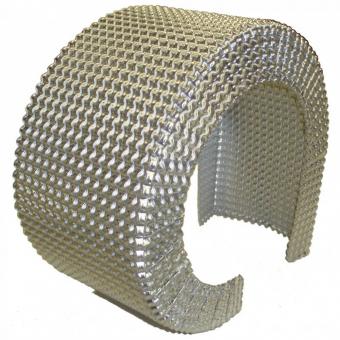
BSTFLEX dostarcza tłoczony materiał na osłony termiczne ze stali nierdzewnej do cięcia, gięcia, tłoczenia i niestandardowej produkcji. Poniższy poradnik skupia się na przekształcaniu tego arkusza w powtarzalną część, zamiast porównywać stal nierdzewną z innymi metalami.
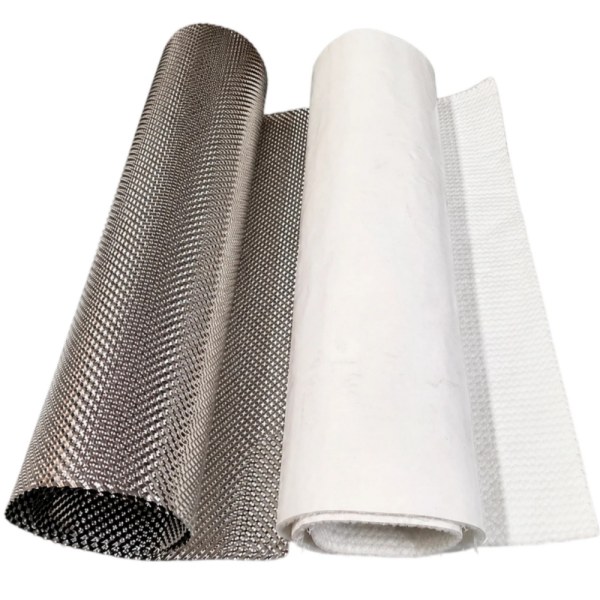
Do próby formowania należy użyć określonego gatunku stali nierdzewnej, stanu dostawy, grubości materiału bazowego i wzoru przetłoczenia. Wygodny ścinek jest przydatny do sprawdzenia zgrubnego zarysu, ale nie powinien stawać się próbką zatwierdzającą dla innego materiału produkcyjnego.
BSTFLEX wymienia grubość 0,1 mm, 0,15 mm i 0,2 mm wśród opcji arkuszy osłon termicznych ze stali nierdzewnej. Należy oddzielić grubość materiału bazowego od całkowitej wysokości tłoczonego profilu. Decyzję dotyczącą samej grubości opisano w artykule zatytułowanym jak wybrać grubość tłoczonych arkuszy osłon termicznych ze stali nierdzewnej.
Na próbnej formatce należy zaznaczyć zamierzoną stronę źródła ciepła oraz orientację wzoru. Podczas porównywania próbek należy stosować te same odniesienia, aby zmiana orientacji nie została pomylona ze zmianą jakości materiału.
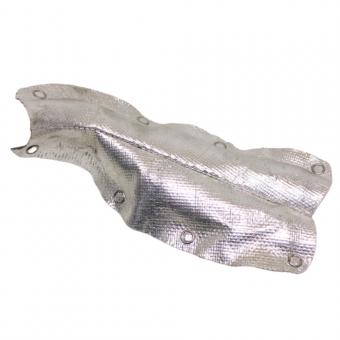
Widoczny zarys zainstalowanej osłony nie jest jej płaskim wzorem cięcia. Krzywizny, kołnierze, zagięte krawędzie i wypustki montażowe wymagają materiału, który może nie być widoczny na zdjęciu z widokiem z przodu.
W przypadku zakrzywionej osłony wydechu należy ustalić wymagany profil niezależnie od powierzchni rury. Szablon dociskany bezpośrednio do rury nie uwzględnia zaprojektowanego odstępu. Przed opracowaniem wykrojnika należy uwzględnić zamierzony odstęp na rysunku.
Jako proste sprawdzenie geometrii, łuk 180 stopni o promieniu odniesienia 40 mm ma długość łuku wynoszącą około 125,7 mm. Jest to sam łuk, a nie zatwierdzona szerokość wykrojnika. Należy nadal wziąć pod uwagę zagięcia krawędzi, naddatki na gięcie, wypustki i przycinanie, a opracowany wzór należy sprawdzić w próbie formowania.
W przypadku osłony o złożonej krzywiźnie należy użyć uformowanej próbki lub odpowiedniej metody rozwoju zamiast zakładać, że prostokątny pas może odwzorować całą powierzchnię. Przed cięciem materiału należy uzgodnić, gdzie dozwolone są szwy lub oddzielne sekcje.
Wybierz proces cięcia, który utrzyma i przetnie określony cienki materiał ze stali nierdzewnej bez niedopuszczalnych uszkodzeń. W przypadku prototypu należy ocenić odpowiednią metodę cięcia cienkich arkuszy. Powtarzalna produkcja może uzasadniać zastosowanie dedykowanego narzędzia wykrawającego lub kwalifikowanego procesu cięcia laserowego. Należy potwierdzić proponowaną ścieżkę z wykonawcą zamiast traktować te metody jako zamienne.
Cięcie laserowe wykorzystuje zlokalizowaną energię termiczną. Oceniając tę metodę dla cienkiej, tłoczonej formatki, należy uwzględnić w inspekcji próbnej stan krawędzi i odkształcenia; nie należy zatwierdzać procesu wyłącznie na podstawie dokładności zarysu.
Podczas cięcia należy podeprzeć formatkę i kontrolować ścinki. Należy sprawdzić obie strony wykończonej krawędzi pod kątem zadziorów, rozdarć, niepożądanych zagnieceń i uszkodzeń wąskich wypustek. Przed rozpoczęciem próby należy ustalić limity akceptacji, w tym informacje o tym, które krawędzie zostaną poddane dalszej obróbce wykończeniowej.
Wewnętrzne narożniki zasługują na szczególną uwagę. Ostre nacięcia mogą zwiększać naprężenia lokalne, dlatego należy stosować promienie narożników określone na rysunku lub elementy odciążające zamiast pozostawiać niekontrolowane zakończenie szczeliny. Jest to szczególnie ważne, gdy element znajduje się w pobliżu wypustki montażowej lub innego obszaru poddawanego wielokrotnym obciążeniom.
Należy stosować sprzęt i środki ochrony podczas obsługi odpowiednie dla ostrych blach. Przed przeniesieniem formatki na stanowisko formowania lub montażu należy usunąć luźne odłamki.
Stal nierdzewna może sprężynować po gięciu, a reakcja ta zmienia się w zależności od gatunku, grubości i stanu materiału. Sprawdź część po jej wyjęciu. Profil, który pasuje do przyrządu tylko wtedy, gdy jest zaciśnięty, nie udowodnił wymaganej geometrii w stanie swobodnym.
Ustal oprzyrządowanie i kompensację za pomocą reprezentatywnej próby. Nie należy stosować uniwersalnego minimalnego promienia gięcia ani kąta nadmiernego gięcia do każdej wytłaczanej folii. Wybrany materiał i gotowy element muszą być oceniane łącznie.
Podeprzyj szerokie obszary zakrzywione za pomocą narzędzi dostosowanych do zamierzonego profilu. W linii gięcia zdecyduj, czy lokalne spłaszczenie wytłoczonego wzoru jest dopuszczalne i w jaki sposób ten obszar będzie sprawdzany. Odróżnij zamierzony obszar kontaktu z narzędziem od przypadkowego zgniecenia w innym miejscu panelu.
Austenityczne stale nierdzewne utwardzają się pod wpływem zgniotu podczas odkształcania na zimno. Unikaj wielokrotnego gięcia tej samej próby w przód i w tył w celu uzyskania pożądanego dopasowania. Po ustaleniu regulacji należy udowodnić ją na nowej formatce wykonanej zgodnie z zamierzoną sekwencją.
Otwór może być prawidłowy w płaskiej formatce, ale znajdować się w niewłaściwej pozycji po uformowaniu otaczającego materiału. Określ, czy jego krytyczna lokalizacja jest mierzona w stanie płaskim, czy wykończonym.
Jeśli otwór jest wykonywany przed formowaniem, należy zweryfikować jego pozycję i kształt po tym procesie. Jeśli jest wykonywany później, należy zapewnić niezawodny sposób pozycjonowania i podparcia uformowanej części. Żadna sekwencja nie powinna być zatwierdzana bez sprawdzenia dostępu i powtarzalności.
W przypadku otworów z kołnierzem jakość krawędzi ciętej i wcześniejsza obróbka na zimno wpływają na ryzyko pękania krawędzi. Należy zbadać rzeczywisty uformowany element zamiast zatwierdzać go wyłącznie na podstawie pierwotnej średnicy otworu.
Na rysunku montażowym należy zaznaczyć wszelkie określone wzmocnienia, obszar kontaktu z podkładką lub oddzielny wspornik montażowy. Nie należy używać elementu złącza do wymuszenia wyrównania źle uformowanej wypustki podczas kontroli odbiorczej.
Obróbka krawędzi zmienia geometrię części i może wymagać dodatkowego materiału formatki. Należy ją wybrać przed ostatecznym określeniem obrysu cięcia, szczególnie w przypadku, gdy osłona graniczy z wężem, wiązką przewodów lub obszarem dostępu serwisowego.
| Szczegół krawędzi | Co należy zdefiniować | Co należy sprawdzić na próbce |
|---|---|---|
| Krawędź przycięta i pozbawiona zadziorów | Wykończony zarys, dopuszczalny zadzior i wymagany stan krawędzi | Brak luźnych odłamków lub niedopuszczalnych ostrych elementów; wymiary pozostają w granicach tolerancji rysunkowych |
| Kołnierz zagięty | Wysokość kołnierza, kierunek i promień wewnętrzny | Zagięcie mija sąsiednie części i nie koliduje z montażem ani demontażem |
| Krawędź zagięta lub podwinięta | Detal otwarty lub zamknięty, naddatek na zagięcie i gotowy obrys | Zagięcie spełnia określony profil bez pękania i zmniejszania wymaganego prześwitu |
Zagięcie krawędzi z powrotem może zapewnić jej ochronę i zwiększyć lokalną stabilność. Nie jest to automatycznie właściwe rozwiązanie dla każdego arkusza lub geometrii. Należy sprawdzić zagięcie z wybranym materiałem i narzędziami oraz skontrolować wynik zamiast zakładać, że zamknięcie krawędzi czyni ją akceptowalną.
Podczas usuwania zadziorów należy podeprzeć cienki materiał i unikać usuwania większej ilości metalu, niż zezwala na to zatwierdzony proces. Celem jest uzyskanie określonego stanu krawędzi, a nie mocno zaokrąglony wygląd, który zmienia wymiary części.
Obrys pasuje, ale otwory montażowe nie. Porównaj bazy rozwinięcia z bazami uformowanej części. Przeanalizuj miejsca gięcia i kolejność wykonywania otworów przed powiększeniem otworów w celu dopasowania próbki.
Obok wyciętego elementu pojawia się pęknięcie. Sprawdź oryginalną krawędź, lokalny promień i historię formowania. Grubsza blacha nie jest diagnozą; ustal, czy uszkodzenie podczas cięcia, geometria lub operacja formowania przyczyniły się do problemu.
Osłona pasuje przed zagięciem krawędzi, ale nie po nim. Sprawdź ponownie naddatek krawędzi i gotowy obrys. Wykonaj zarówno kontrolę pośrednią, jak i końcową, gdy operacja krawędziowa zmienia krytyczny wymiar.
Częstochowa pasuje do przyrządu, ale porusza się po zwolnieniu. Przeanalizuj kształt w stanie swobodnym i kompensację formowania. Zdefiniuj dozwolone ograniczenie montażowe zamiast polegać na nieudokumentowanej sile zacisku.
Zachowaj zatwierdzoną próbkę wraz ze specyfikacją materiałową, rewizją wykroju i sekwencją formowania. Zarejestruj metodę cięcia, odniesienia narzędziowe, obróbkę krawędzi i bazy kontrolne, które ją wyprodukowały.
Do zatwierdzenia produkcyjnego sprawdź więcej niż jedną ręcznie dopasowaną próbkę. Użyj uzgodnionej ilości próbnej i planu akceptacji, aby ocenić powtarzalność. Jeśli proponowana jest zmiana materiału lub procesu, określ, które elementy wymagają ponownej weryfikacji.
Zatwierdzenie produkcyjne i zatwierdzenie termiczne służą różnych celom. To pierwsze potwierdza, że część może być wykonana zgodnie ze specyfikacją. To drugie sprawdza, czy zamontowana osłona zapewnia wymaganą ochronę w określonych warunkach pracy. Estetyczny, poprawny wymiarowo panel nie zastępuje odpowiednich testów termicznych i wytrzymałościowych.
Tak. [[BSTFLEX]] oferuje formowalne tłoczone arkusze ze stali nierdzewnej do tych operacji. Należy zakwalifikować metodę cięcia i formowania dla wybranej grubości, wzoru i geometrii części, zamiast zakładać, że każdy proces obróbki cienkich blach da taki sam wynik.
Zastosuj sekwencję, która niezawodnie spełnia wymagania gotowej części. Wstępnie wycięte otwory wymagają sprawdzenia po formowaniu; otwory wykonane później wymagają dokładnego umiejscowienia i podparcia ukształtowanej części.
Nie. Określ krawędź zgodnie z wymogami obsługi, sąsiednimi komponentami, dostępną przestrzenią i możliwością produkcji. Podwinięcie to jedna z opcji, a nie uniwersalny wymóg.
Może wspomóc wstępną ocenę dopasowania, ale zatwierdzenie produkcyjne powinno odnosić się do rzeczywistej ścieżki produkcyjnej. Zarejestruj ograniczenia oceny prototypu i przetestuj proponowany proces produkcyjny osobno.
[[BSTFLEX]] dostarcza arkusze barier termicznych ze stali nierdzewnej z istniejącymi i niestandardowymi opcjami przetłoczeń. Dostawy arkuszy i części wykonywane na podstawie rysunku mogą być omawiane pod kątem wymaganego zakresu projektu.
Wyślij płaski wykrój i rysunki gotowej części, jeśli są dostępne, wraz z gatunkiem stali nierdzewnej, grubością, odniesieniem do wzoru i ilością próbek. Zaznacz krytyczne zagięcia, obszary mocowania i szczegóły krawędzi, aby zostały uwzględnione w przeglądzie.
Prześlij swój rysunek osłony termicznej do [[BSTFLEX]] w celu złożenia zapytania o materiał i wykonanie. Określ, czy potrzebujesz arkusza do własnego warsztatu, wyciętych wykrojów czy gotowego uformowanego komponentu.
No.10, Chuangxin North Road, Nanshan Park, Ningguo Economic and Technological Development Zone, Ningguo City, Anhui Province, China
tel/Whatsapp : 0086-15856303740
e-mail : sales@bstbraidedsleeve.com
Skype : vanesa-cheng