czego szukasz?
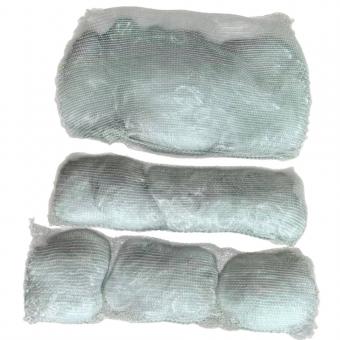
Wypełnienie tłumika z wełny ze stali nierdzewnej może być dostarczane w postaci materiału w ciągłej roli, wstępnie przyciętych podkładek lub przygotowanej tulei rdzenia.Formaty te mogą wykorzystywać ten sam ogólny materiał z włókien metalicznych, ale nakładają na producenta układu wydechowego różne prace związane z cięciem, ważeniem, formowaniem i kontrolą.
W przypadku zakupów OEM przydatne porównanie nie polega wyłącznie na zestawieniu ceny rolki z ceną sztuki. Kupujący powinni porównać wydajność użytecznego materiału, masę wełny na tłumik, wymiary przyciętych elementów, przygotowanie do montażu oraz kontrole niezbędne do odtworzenia zatwierdzonej warstwy po stronie rdzenia.
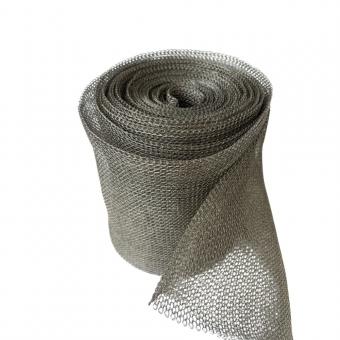
BSTFLEX dostarcza wypełnienie tłumika wydechowego z wełny ze stali nierdzewnej, szpule z wełny ze stali nierdzewnej oraz formaty przetworzone, a także przygotowaną tuleję rdzenia tłumika z wełny stalowej. Ten przewodnik wyjaśnia, jak wybierać pomiędzy dostawą w rolkach, wstępnie przyciętymi podkładkami z wełny a gotowymi komponentami, nie traktując ich jako produktów zamiennych.
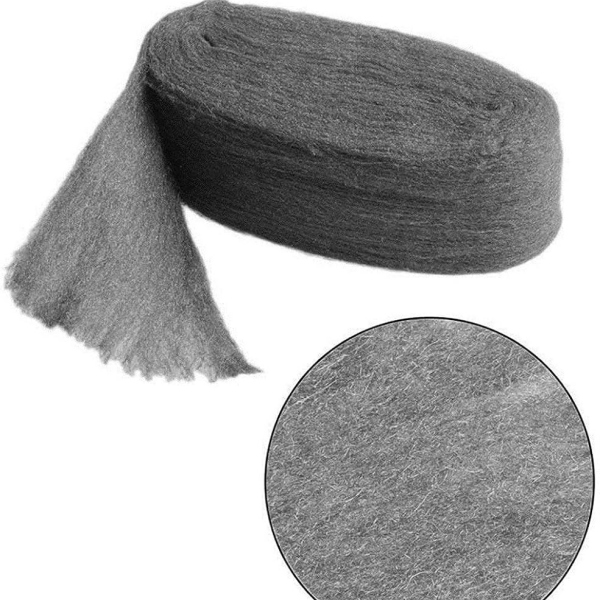
Podkładka z wełny ze stali nierdzewnej to określony element wycięty lub uformowany z materiału z włókien metalicznych do konkretnego miejsca wypełnienia. Może być prostokątna, uformowana, warstwowa lub przygotowana do owinięcia wokół perforowanego rdzenia.
Słowo „podkładka” nie definiuje:
W przypadku ponawianych zamówień podkładka powinna być identyfikowana za pomocą rysunku, specyfikacji materiałowej i docelowej masy elementu. Luźny element wycięty „na oko” z rolki nie jest automatycznie kontrolowanym komponentem OEM.
| Forma dostawy | Co dostarcza dostawca | Prace pozostające po stronie klienta |
|---|---|---|
| Rolka lub szpula z wełny ze stali nierdzewnej | Materiał ciągły o uzgodnionej szerokości, masie netto i konfiguracji rolki. | Cięcie, ważenie, formowanie, pozycjonowanie i identyfikacja części. |
| Wstępnie przycięta podkładka z wełny ze stali nierdzewnej | Określony element o uzgodnionych wymiarach i ilości materiału. | Ostateczne pozycjonowanie, owijanie lub montaż zgodnie z rysunkiem. |
| Uformowany lub wycięty wykrojnikiem komponent z wełny | Element przekształcony do określonej geometrycznie formy dla konkretnego obszaru wypełnienia. | Orientacja i montaż w tłumiku. |
| Przygotowana tuleja rdzenia tłumika | Gotowy komponent na bazie wełny z podtrzymującą tkaniną drucianą lub innymi określonymi warstwami. | Dopasowanie do zatwierdzonego rdzenia, mocowanie i montaż kompletnego tłumika. |
Rolka zapewnia elastyczność w przypadku wielu numerów części. Podkładka przenosi kontrolę cięcia i masy na dostawcę. Przygotowana tuleja przenosi dodatkowe prace związane z formowaniem i kontrolowaniem materiału. Najlepszy wybór zależy od wielkości produkcji, wariantów modeli i posiadanego przez klienta sprzętu.
Wyceny rolek i podkładek są porównywalne tylko wtedy, gdy dotyczą tego samego zatwierdzonego materiału.
Specyfikacja powinna określać:
Wstępnie docięta podkładka wykonana z niezatwierdzonego gatunku wełny nie jest odpowiednikiem zatwierdzonej rolki tylko dlatego, że jej wymiary i waga są zgodne.
Szersze zagadnienia związane z doborem materiałów można znaleźć w przewodniku BSTFLEX dotyczącym wata stalowa do tłumików ze stali nierdzewnej do wysokotemperaturowych układów wydechowych.
Rolkę welna stalowa w rolce należy kupować z wartościami, które pozwalają klientowi obliczyć zużycie materiału.
Przydatne pola zakupowe obejmują:
Zewnętrzna średnica rolki nie powinna być używana jako jedyny test ilościowy. Ścisk nawijania, rozmiar szpuli i struktura wełny mogą zmienić średnicę zewnętrzną bez zmiany rzeczywistej masy użytecznej.
Produkt BSTFLEX Muffler Packing Stainless Steel Wool Reel jest głównym punktem odniesienia dla dostaw w formacie rolki i przetworzonych kształtów.
Gdy rolka ma zatwierdzoną masę liniową:
Waga elementu = długość cięcia × masa wełny na jednostkę długości.
Tylko tytułem przykładu, jeśli materiał jest wyszczególniony na 50 g/m, a jeden element wymaga 0,8 m:
0,8 m × 50 g/m = 40 g na docięty element.
Te liczby służą wyłącznie do celów obliczeniowych. Nie stanowią one standardowej specyfikacji BSTFLEX ani zalecanej wagi wypełnienia tłumika.
W przypadku stosowania kilku pasków w jednym tłumiku:
Całkowity ładunek wełny = waga jednego paska × liczba pasków.
Uwzględnij zakładkę i przycięcie w zatwierdzonej długości cięcia zamiast dodawać niezmierzony materiał podczas montażu.
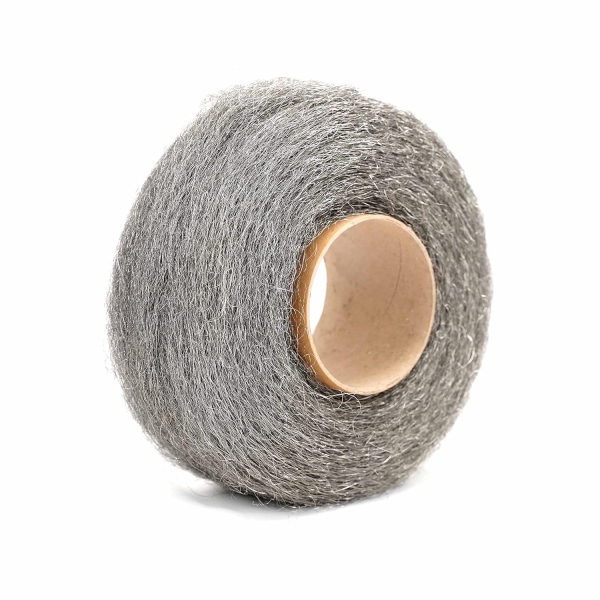
Wstępnie docięta podkładka pre-cut muffler packing padpowinien mieć kontrolowaną szerokość, długość i masę docelową.
Rysunek stempla może określać:
W przypadku gdy materiał jest cięty z ciągłej rolki, dostawca powinien wiedzieć, czy klient potrzebuje elementu prostokątnego, wyciętego wykrojnikiem, podkładki warstwowej czy częściowo uformowanej owijki.
Nie opisuj każdego przyciętego elementu jako wycinanego sztancowo. Cięcie nożem prostym, cięcie krążkowe, ścinanie i wycinanie sztancowe to różne metody konwersji i mogą dawać odmienne stan krawędzi oraz wymagać innych narzędzi.
Wełna ze stali nierdzewnej jest ściśliwa. Podpórka może wydawać się gruba w stanie luźnym i dużo cieńsza po zamontowaniu.
W przypadku kolejnych dostaw należy określić oba te elementy:
Określić, czy grubość jest mierzona:
Nie należy porównywać swobodnego pomiaru dostawcy z pomiarem zainstalowanego elementu u klienta i traktować różnicy jako wady produktu.
Ceny w rolkach należy przeliczyć na koszt użytecznych, zatwierdzonych sztuk.
W przypadku prostego, jednowymiarowego planu cięcia:
Nominalna liczba sztuk na rolkę = użyteczna długość rolki / zatwierdzona długość cięcia.
Praktyczna wydajność może być niższa ze względu na:
Gdy wycięte elementy mają kształt, z szerokiej rolki należy zamiast tego skorzystać z obliczenia powierzchni lub układu gniazdowego (nesting). Należy rejestrować wydajność użyteczną, zamiast zakładać, że wszystkie ścinki można wykorzystać w innym tłumiku.
Dodatkowy naddatek zakupowy powinien pozostać wartością planistyczną dla partii produkcyjnej. Nie jest to dodatowa wełna do wciskania do każdego tłumika.
Wstępnie docięte formatki warto ocenić, gdy:
Korzyść należy mierzyć na rzeczywistej linii produkcyjnej. Porównaj przygotowanie materiału, ważenie, montaż, kontrolę i przeróbki dla dostawy w rolkach oraz dostawy materiału ciętego.
Wyższa cena jednostkowa nadal może obniżać całkowity koszt procesu, jeśli eliminuje powtarzane cięcie i sprawdzanie przy linii. I odwrotnie, fabryka z wydajnym sprzętem do konwersji może preferować dostawę w rolkach.
Materiał w rolkach może być bardziej praktyczny, gdy:
Dostawa w rolkach nadal wymaga kontrolowanej instrukcji produkcyjnej. Operator nie powinien decydować o długości cięcia i ilości materiału wyłącznie na podstawie wyglądu.
Wkładka to zazwyczaj kawałek materiału, który nadal wymaga uformowania lub owinięcia. Tuleja rdzenia to bardziej kompletny komponent opracowany wokół perforowanej rury.
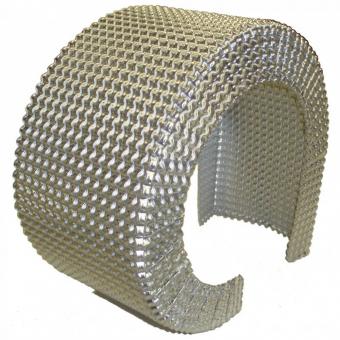
Produkt BSTFLEX Tuleja rdzenia tłumika z wełny stalowejłączy wełnę ze stali nierdzewnej ze wspierającą tkaniną z drutu ze stali nierdzewnej. Tkanina druciana i wełna powinny pozostać osobnymi pozycjami materiałowymi w zatwierdzonej specyfikacji materiałowej.
| Pytanie zakupowe | Wstępnie przycięta wkładka z wełny | Przygotowana tuleja rdzenia |
|---|---|---|
| Czy część jest już uformowana wokół średnicy rdzenia? | Zazwyczaj nie. | Tak, zgodnie z zatwierdzoną konstrukcją. |
| Czy dołączona jest siatka druciana wzmacniająca? | Tylko jeśli wyraźnie określono. | Zawarta w zestawie, gdy zdefiniowano to w specyfikacji materiałowej tulei. |
| Kto kontroluje ostateczne zakładki i mocowanie? | Przede wszystkim klient podczas montażu. | Podzielone pomiędzy projekt komponentu dostawcy a montaż u klienta. |
| Co należy zważyć? | Masa wkładki z wełny. | Masa wełny oraz masa wykończonej tulei, w przypadkach gdy obie są kontrolowane. |
| Najlepsze zastosowanie dla | Elastyczne formowanie we własnym zakresie lub kilka powiązanych rozmiarów rdzeni. | Powtarzalny montaż wokół zdefiniowanej geometrii rdzenia. |
Nawet płaska wkładka powinna być opracowana na podstawie geometrii zainstalowanej.
Zapewnij:
W przypadku jednolitego rdzenia kołowego minimalną geometryczną długość owinięcia przed nałożeniem zakładki można szacować na podstawie wzoru:
Obwód rdzenia = π × średnica zewnętrzna.
Jeśli warstwa owinięcia lub tkanina podtrzymująca zmienia średnicę efektywną, należy użyć odpowiedniej zamontowanej koperty zamiast średnicy gołego rdzenia.
Ostateczna długość cięcia wymaga również zatwierdzonej zakładki i naddatku na manipulację. Nie należy używać samej formuły obwodu jako gotowego wymiaru produkcyjnego.
Większa zakładka tworzy więcej wełny w jednym lokalnym regionie. Wiele warstw zwiększa zarówno ilość materiału, jak i zainstalowaną grubość.
Rysunek powinien określać:
Nie pozwól, aby każdy operator owijał materiał do momentu, aż komponent wydanie się wystarczającie gruby. Kontrolowana masa elementu i zdefiniowana zakładka zapewniają powtarzalne odniesienie.
Wełna ze stali nierdzewnej jest często stosowana w pobliżu perforowanego rdzenia, aby pomóc chronić otaczające wypełnienie z włókna szklanego lub bazaltowego. Nie należy jej automatycznie wliczać do całkowitego ładunku wypełnienia akustycznego.
W przypadku tłumika wielowarstwowego należy oddzielić:
Jeśli warstwa wełny stanie się grubsza lub cięższa, należy ponownie sprawdzić pozostałą przestrzeń dostępną dla głównego wypełnienia włóknistego. Wtłoczenie pierwotnej ilości włókna w mniejszą przestrzeń zmienia jego gęstość po zainstalowaniu.
| Pozycja kontrolna | Rura lub szpula | Wstępnie docięta podkładka |
|---|---|---|
| Tożsamość materiału | Stop i zatwierdzone odniesienie do włókna. | Stop i zatwierdzone odniesienie do włókna. |
| Ilość | Masa netto wełny, szerokość użytkowa oraz masa liniowa lub długość. | Docelowa masa sztuki i ilość w opakowaniu. |
| Wymiary | Szerokość rolki i konfiguracja szpuli. | Szerokość wykończona, długość i uformowany profil. |
| Konstrukcja | Stan dostarczonej wełny i wszelkie wsparcie rolki. | Układ warstw, stan krawędzi i dołączone materiały podtrzymujące. |
| Identyfikacja | Etykieta partii i identyfikacja rolki. | Etykieta numeru części, rewizji, partii i liczby sztuk. |
| Stan | Uszkodzenie opakowania, zanieczyszczenie i niezamierzone ściskanie. | Uszkodzenie, brakujący materiał, zniekształcony kształt lub zanieczyszczenie. |
Uzgodnij plan pobierania próbek, metodę pomiaru i limity akceptacji przed złożeniem zamówień produkcyjnych. Nie ustalaj tolerancji na podstawie pojedynczej próbki po dostawie.
Rolki mogą być pakowane indywidualnie i identyfikowane za pomocą partii materiału. Wstępnie docięte podkładki mogą być dostarczane w odliczonych paczkach, workach jednoskładnikowych lub zestawach dedykowanych do konkretnego modelu.
Wymagania dotyczące pakowania mogą obejmować:
BSTFLEX omawia etykiety dostosowane do klienta, opakowania jednostkowe i dostawy hurtowe w ramach swojej usługi OEM Muffler Packing Manufacturing Service.
| Pole zapytania ofertowego | Informacje do podania |
|---|---|
| Zastosowanie | Motocykl, motoryzacja, ATV, UTV, generator lub tłumik przemysłowy. |
| Materiał | Wymagany stop stali nierdzewnej i gatunek włókna wełnistego. |
| Forma dostawy | Rolka, szpula, prostokątna podkładka, uformowana podkładka lub przygotowana tuleja rdzenia. |
| Wymaganie dotyczące rolki | Użyteczna szerokość, masa netto, masa liniowa, rozmiar rdzenia i opakowanie. |
| Wymaganie dotyczące podkładki | Szerokość, długość, kształt, docelowa masa i ilość na tłumik. |
| Geometria rdzenia | Średnica zewnętrzna rdzenia, długość pokrycia, liczba warstw i zakładka. |
| Materiały dodatkowe | Siatka druciana, siatka zabezpieczająca, wiązadła lub otaczające wypełnienie akustyczne. |
| Warunki pracy | Temperatury ciągłe i szczytowe wraz z miejscem pomiaru i trybem pracy. |
| Wymagania jakościowe | Dokumenty materiałowe, inspekcje, tolerancje i identyfikowalność partii. |
| Wymagania handlowe | Ilość prototypowa, wielkość produkcji, etykiety i opakowania prywatne. |
Nie. Mata to zazwyczaj przycięty kawałek materiału, który wymaga jeszcze uformowania lub umieszczenia. Tuleja rdzenia jest bardziej skompletowanym komponentem zaprojektowanym dla określonej rury i może zawierać wsporczą siatkę drucianą oraz elementy mocujące.
Tak, pod warunkiem kontroli materiału, procesu cięcia, wymiarów i mas pojedynczych sztuk. Dostawa w rolkach (belach) jest odpowiednia dla fabryk, które posiadają już odpowiednie zaplecze do konwersji i inspekcji.
Obie cechy są przydatne. Waga określa ilość wełny, natomiast grubość i wymiary wpływają na dopasowanie oraz obsługę. Ponieważ wełna jest ściśliwa, sama grubość nie powinna być stosowana jako specyfikacja ilości materiału.
Nie należy zakładać bezpośredniego zastąpienia. Wełna ze stali nierdzewnej może służyć jako warstwa ochronna po stronie rdzenia, podczas gdy włókno szklane zapewnia główne wypełnienie akustyczne. Pełne zastąpienie materiału wymaga walidacji projektu tłumika.
BSTFLEX może przeanalizować wymagania dotyczące rolek, wyciętych kształtów, rur i tulei dla odpowiednich projektów OEM. Wyślij specyfikację materiałową, rysunek, masę sztuki, wielkość zamówienia oraz wymaganą metodę konwersji do oceny.
W przypadku surowego lub ogólnego materiału do pakowania tłumików sprawdź BSTFLEX Stainless Steel Wool Exhaust Muffler Packing. W przypadku dostaw w formie rolek i skonwertowanych elementów sprawdź Stainless Steel Wool Reel. W przypadku przygotowanego komponentu z wełny i siatki drucianej sprawdź Steel Wool Muffler Core Sleeve.
Wyślij stop, gatunek włókna, wymiary rolki lub elementu, docelową masę wełny, geometrię rdzenia oraz oczekiwaną wielkość zamówienia. Inne materiały i komponenty do pakowania akustycznego są dostępne w gamie BSTFLEX Muffler Packing range.
Zamów próbki rolek i wstępnie przyciętych mat z wełny ze stali nierdzewnej
No.10, Chuangxin North Road, Nanshan Park, Ningguo Economic and Technological Development Zone, Ningguo City, Anhui Province, China
tel/Whatsapp : 0086-15856303740
e-mail : sales@bstbraidedsleeve.com
Skype : vanesa-cheng